తెలుగు
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ఫార్మింగ్ నుండి లోడ్ అయ్యే వరకు: గ్లాస్ బాటిల్ తనిఖీలో ఆరు చెక్పాయింట్లు
గ్లాస్ సీసాలు సులభంగా మిస్ అయ్యే మార్గాల్లో విఫలమవుతాయి. మెడ వద్ద వెంట్రుక పగుళ్లు. నోరు లోపల ఒక చిప్, మూసివేత అమర్చబడినప్పుడు మాత్రమే కనిపిస్తుంది. బాటిల్ను లైట్ బాక్స్కు వ్యతిరేకంగా పట్టుకునే వరకు నీడలా కనిపించే అచ్చు సీమ్. ఇలాంటి లోపాలు ఏర్పడే రేఖను గుర్తించకుండా వదిలివేయవచ్చు మరియు వాటిని సరిదిద్దడం మరింత ఖర్చుతో కూడుకున్నప్పుడు, ఫిల్లింగ్ లేదా ప్యాకింగ్ దశలో తర్వాత మాత్రమే స్పష్టంగా కనిపిస్తుంది.
ఈ దశల మధ్య ఉన్నది ఒకే తనిఖీ కాదు, ఉత్పత్తి మరియు ప్యాకింగ్ మార్గంలో ఉంచబడిన తనిఖీల క్రమం. ఒక్కో చెక్కి ఒక్కో ప్రయోజనం ఉంటుంది. కింది క్రమం HYT ప్యాకేజింగ్లో ఉపయోగించే తనిఖీ ప్రక్రియను మరియు గాజు కంటైనర్ తయారీదారులలో కనిపించే సాధారణ నాణ్యత నియంత్రణ పద్ధతులను ప్రతిబింబిస్తుంది: మాన్యువల్ విజువల్ ఇన్స్పెక్షన్, ఆటోమేటిక్ మెషిన్ ఇన్స్పెక్షన్, లైట్-అసిస్టెడ్ ఎగ్జామినేషన్, స్ట్రెంగ్త్ అండ్ పెర్ఫార్మెన్స్ టెస్టింగ్, ప్రీ-ప్యాకింగ్ ఇన్స్పెక్షన్ మరియు షిప్మెంట్కు ముందు ప్యాక్ చేసిన కార్టన్ల పునఃపరిశీలన.
వ్యక్తి తనిఖీ చేసినంత మాత్రాన క్రమం ముఖ్యమైనది. సీసాలు ఉత్పత్తి ద్వారా కదులుతున్నప్పుడు ప్రదర్శన మరియు డైమెన్షనల్ తనిఖీలు జరుగుతాయి; బలం పరీక్ష నమూనాలపై నిర్వహించబడుతుంది; ఉపరితల చికిత్స తర్వాత అలంకరణ మూల్యాంకనం చేయబడుతుంది; మరియు సీసాలు ప్యాక్ చేసిన తర్వాత కార్టన్ తనిఖీ జరుగుతుంది. ఒక సీసా ఒక దశను దాటవచ్చు మరియు మరొక దశలో విఫలమవుతుంది, కాబట్టి తదుపరి తనిఖీ ప్రతి తప్పిన లోపాన్ని గుర్తించగలదని భావించి ఎటువంటి తనిఖీని విస్మరించకూడదు.
నాణ్యత నియంత్రణ వ్యవస్థలో అంగీకార ప్రమాణాలు ముఖ్యమైన భాగం. ఎవరు ప్రమాణాలను నిర్వచిస్తారు, ఏ సహనం వర్తింపజేయాలి మరియు ఏ ఆమోదించబడిన నమూనా సూచనగా పనిచేస్తుందనే దానిపై పాల్గొన్న పార్టీలు అంగీకరించాలి. చాలా ప్రాజెక్ట్ల కోసం, ఈ అవసరాలు టూలింగ్ మరియు ఉత్పత్తి ప్రారంభించే ముందు ఆర్డర్ స్పెసిఫికేషన్లలో డాక్యుమెంట్ చేయబడాలి. తర్వాత చేసిన మార్పులు డెవలప్మెంట్ ఖర్చులను పెంచుతాయి మరియు డెలివరీ షెడ్యూల్లను ప్రభావితం చేస్తాయి.
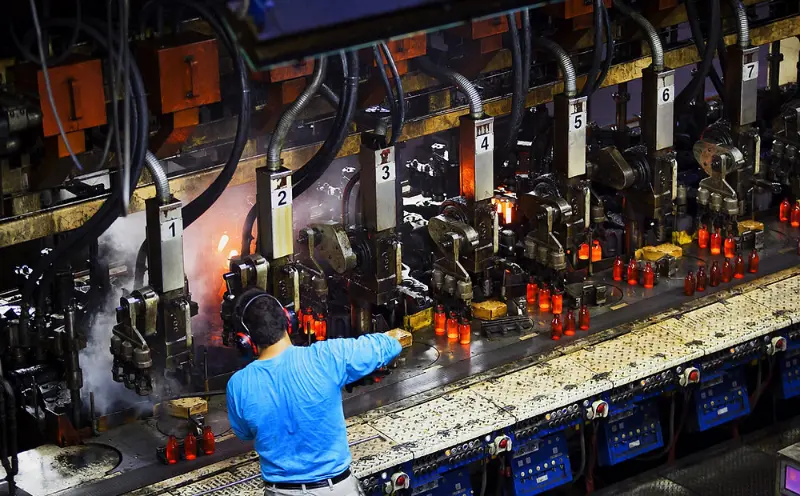 1. మాన్యువల్ తనిఖీ
శిక్షణ పొందిన కళ్ళు, ఇప్పటికీ యంత్రాల పక్కన పనిచేస్తున్నాయి
గాజు సీసా నాణ్యత నియంత్రణలో మాన్యువల్ తనిఖీ ఒక ముఖ్యమైన భాగం. కెమెరా ఇన్స్పెక్షన్ సిస్టమ్లు మరియు లేజర్ గేజ్లతో కూడిన ఫ్యాక్టరీలలో కూడా, ఇన్స్పెక్టర్లు ఇప్పటికీ కన్వేయర్ చివరిలో బాటిళ్లను ఒక్కొక్కటిగా పరిశీలిస్తారు. నిర్దిష్ట కోణాలలో మాత్రమే కనిపించే గీతలు, కొద్దిగా అసమాన భుజాలు మరియు పూర్తిగా తొలగించబడని అచ్చు సీమ్లతో సహా కొన్ని లోపాలను స్థిర గుర్తింపు నియమాల ద్వారా గుర్తించడం కష్టం.
తనిఖీ ఐదు ప్రధాన ప్రాంతాలపై దృష్టి పెడుతుంది: నోరు, మెడ, భుజం, శరీరం మరియు బేస్. ప్రతి ప్రాంతం విభిన్న సంభావ్య లోపాలను కలిగి ఉంటుంది. ఒక గుండ్రని నోరు సరిగ్గా అమర్చకుండా మూసివేయడాన్ని నిరోధించవచ్చు. మెడ చుట్టూ ఉన్న చిప్ నింపే సమయంలో పగుళ్లు ఏర్పడుతుంది. వికృతమైన బేస్ బాటిల్ను ప్యాలెట్పై లేదా ఫిల్లింగ్ లైన్ ఇన్ఫీడ్లో అస్థిరంగా మార్చవచ్చు. ప్రతి సీసా దాని స్పెసిఫికేషన్లో నిర్వచించిన భౌతిక మరియు క్రియాత్మక అవసరాలకు అనుగుణంగా ఉందా లేదా అని ఇన్స్పెక్టర్లు అంచనా వేస్తారు.
మాన్యువల్ తనిఖీ స్వయంచాలక పరికరాలు పూర్తిగా భర్తీ చేయలేని తీర్పు స్థాయిని కూడా అందిస్తుంది. కాలక్రమేణా ఒకే బాటిల్ డిజైన్లతో పని చేసే అనుభవజ్ఞులైన ఇన్స్పెక్టర్లు తిరస్కరణ గణాంకాలలో కనిపించే ముందు మార్పులను గుర్తించగలరు. వీటిలో గాజు ద్వారా కాంతి ప్రసారంలో తేడాలు, నిర్వహణ లక్షణాలలో వైవిధ్యాలు లేదా భుజం ఆకృతిలో సూక్ష్మమైన మార్పులు ఉండవచ్చు. ఇటువంటి పరిశీలనలు ఎల్లప్పుడూ అధికారిక నియంత్రణ ప్రణాళికలో కనిపించకపోవచ్చు, కానీ అవి అభివృద్ధి చెందుతున్న ఉత్పత్తి సమస్యలను గుర్తించడంలో సహాయపడతాయి.
వ్రాతపూర్వక స్పెసిఫికేషన్లు పూర్తయిన సీసాల వాస్తవ రూపానికి సరిపోతాయో లేదో ధృవీకరించడానికి కూడా ఈ దశ సహాయపడుతుంది. డ్రాయింగ్ చిప్ యొక్క ఆమోదయోగ్యమైన పరిమాణాన్ని నిర్వచించగలదు, కానీ పూర్తి చేసిన బాటిల్పై ఆ చిప్ ఎలా కనిపిస్తుందో అది పూర్తిగా ప్రదర్శించదు. ఇన్స్పెక్టర్లు మరియు కస్టమర్లు కలిసి భౌతిక నమూనాలను పరిశీలించడం మరియు అంగీకరించిన ప్రదర్శన ప్రమాణాలను నిర్ధారించడం ద్వారా దీన్ని మరింత ప్రభావవంతంగా అంచనా వేయవచ్చు.
ఇది ఏమి పట్టుకుంటుంది:కనిపించే రూపాన్ని మరియు పనితనపు లోపాలు, ఆమోదించబడిన నమూనా మరియు అంగీకరించిన ఉత్పత్తి నిర్దేశాలకు వ్యతిరేకంగా అంచనా వేయబడ్డాయి.
2. ఆటోమేటిక్ మెషిన్ తనిఖీ
లైన్ వేగం వద్ద స్థిరత్వం
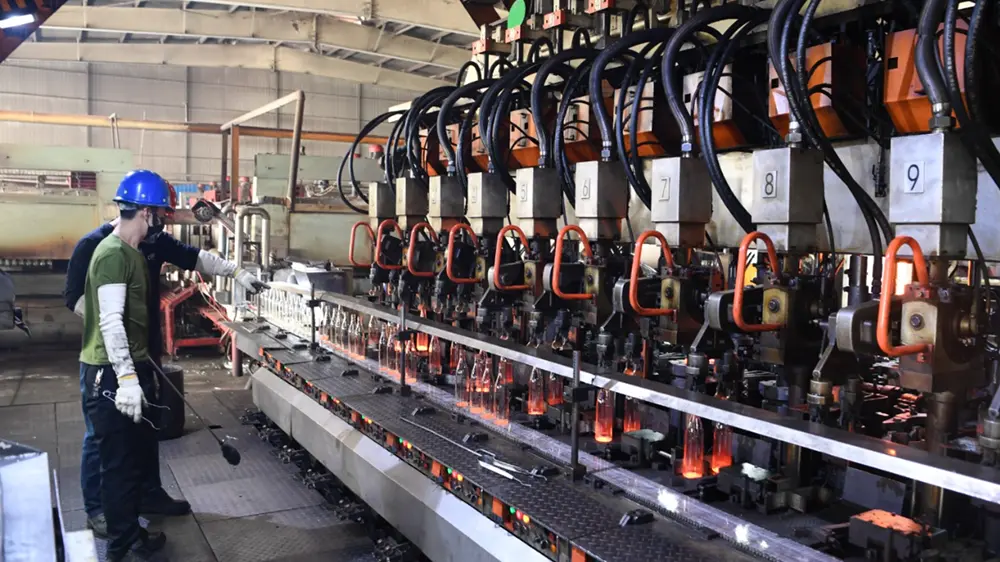
మాన్యువల్ తనిఖీ మానవ తీర్పును అందించే చోట, ఆటోమేటిక్ మెషీన్ తనిఖీ పునరావృతతను అందిస్తుంది. కెమెరా మరియు సెన్సార్ స్టేషన్లు డైమెన్షనల్ టాలరెన్స్లు, మౌత్ ఫినిషింగ్, సైడ్వాల్ మరియు బేస్ డిఫెక్ట్లు, క్రాక్లు మరియు ఫార్మింగ్ అసమానతలు వంటి వాటి కోసం కాన్ఫిగర్ చేయబడిన ఫీచర్లను పరిశీలిస్తాయి. ప్రతి సీసా ఉత్పత్తి రన్ అంతటా ఒకే గుర్తింపు థ్రెషోల్డ్లతో మూల్యాంకనం చేయబడుతుంది.
లోపభూయిష్ట సీసాలు సాధారణంగా స్వయంచాలకంగా తిరస్కరించబడతాయి మరియు తదుపరి ఉత్పత్తి దశకు వెళ్లే ముందు కన్వేయర్ నుండి మళ్లించబడతాయి. ఇది లోపభూయిష్ట గాజు కంటైనర్లు ప్యాకింగ్ ప్రాంతానికి చేరకుండా నిరోధించడంలో సహాయపడుతుంది, ఇక్కడ పగిలిన బాటిల్ పొరుగు సీసాలు మరియు చుట్టుపక్కల కార్టన్ను దెబ్బతీస్తుంది.
అయినప్పటికీ, తనిఖీ యంత్రం యొక్క గుర్తింపు సామర్థ్యం దాని సెన్సార్లు, అల్గారిథమ్లు మరియు కాన్ఫిగరేషన్పై ఆధారపడి ఉంటుంది. నిర్వచించిన గుర్తింపు పారామీటర్ల వెలుపల ఉన్న లోపం సిస్టమ్ గుండా వెళ్ళవచ్చు, అయితే అధిక కఠినమైన సెట్టింగ్లు అనవసరమైన తిరస్కరణలకు దారితీయవచ్చు. ఈ కారణంగా, సాధ్యమయ్యే ప్రతి లోపం గుర్తించబడుతుందనే హామీ కంటే మెషీన్ తనిఖీ నియంత్రిత స్క్రీనింగ్ ప్రక్రియగా అర్థం చేసుకోవచ్చు.
వివిధ బాటిల్ లక్షణాలను కవర్ చేయడానికి ఉత్పత్తి లైన్లు అనేక తనిఖీ స్టేషన్లను ఉపయోగించవచ్చు. వాటి మిశ్రమ ప్రభావం ఇప్పటికీ పరికరాల సామర్థ్యం, గుర్తింపు సున్నితత్వం మరియు లైన్ కాన్ఫిగరేషన్పై ఆధారపడి ఉంటుంది. ఫలితంగా, ఒకే విధమైన తనిఖీ ప్రక్రియలను ఉపయోగించే రెండు కర్మాగారాలు వేర్వేరు గుర్తింపు మరియు తిరస్కరణ ఫలితాలను సాధించవచ్చు.
ఇది ఏమి పట్టుకుంటుంది:ఉత్పత్తి వేగంతో డైమెన్షనల్ మరియు స్ట్రక్చరల్ లోపాలు, ముందే నిర్వచించిన మెషిన్ డిటెక్షన్ థ్రెషోల్డ్లకు వ్యతిరేకంగా మూల్యాంకనం చేయబడ్డాయి.
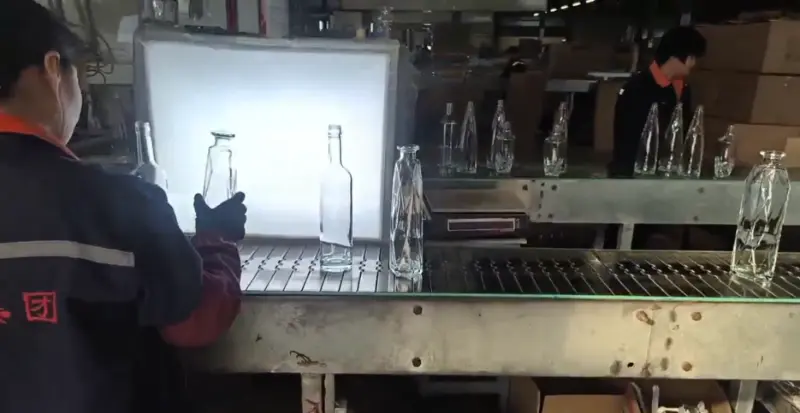
3. లైట్-అసిస్టెడ్ విజువల్ ఇన్స్పెక్షన్
ఒక లైట్ బాక్స్ ఏమి కనిపిస్తుంది
నియంత్రిత లైటింగ్లో కొన్ని గాజు లోపాలు గుర్తించడం సులభం అవుతుంది. స్పష్టమైన బాటిల్ను ప్రకాశవంతమైన నేపథ్యంలో పట్టుకున్నప్పుడు, సాధారణ ఫ్యాక్టరీ లైటింగ్లో చూడటం కష్టంగా ఉండే లక్షణాలు మరింత స్పష్టంగా కనిపిస్తాయి. వీటిలో గాజు గోడలోని బుడగలు, రాళ్లు మరియు విదేశీ చేరికలు, బేస్ నుండి విస్తరించి ఉన్న చక్కటి పగుళ్లు, అసమాన గాజు పంపిణీ మరియు పూర్తి బాటిల్ రూపాన్ని ప్రభావితం చేసే ఉపరితల అలలు ఉన్నాయి.
తనిఖీ పద్ధతి బాగా స్థాపించబడింది, అయితే ఉద్దేశించిన అప్లికేషన్ ప్రకారం అంగీకార ప్రమాణాలు నిర్వచించబడాలి. ప్రాజెక్ట్ల మధ్య బుడగ పరిమాణం, పరిమాణం, స్థానం, చేరిక రకం మరియు విజిబిలిటీ థ్రెషోల్డ్లు మారవచ్చు. ఉదాహరణకు, పారదర్శకంగా గుర్తించదగిన లోపాలుగాజు మద్యం సీసాస్ప్రే కలరింగ్, ఫ్రాస్టింగ్ లేదా చెక్కిన అలంకరణతో బాటిల్పై తక్కువ స్పష్టంగా కనిపించవచ్చు.
కాంతి-సహాయక తనిఖీకి కూడా పరిమితులు ఉన్నాయి. గాజు గోడ లోపల లోతుగా ఉన్న లేదా వీక్షణ కోణానికి సమాంతరంగా ఉన్న లోపాలను గుర్తించడం కష్టంగా ఉండవచ్చు. ఈ లోపాలు నిర్దిష్ట ప్రమాదాన్ని కలిగి ఉన్నప్పుడు అదనపు యంత్ర తనిఖీ లేదా విధ్వంసక నమూనా పరీక్ష అవసరం కావచ్చు.
ఈ కారణంగా, అంగీకార ప్రమాణాలు ఖచ్చితమైన పారదర్శకత యొక్క అవాస్తవ నిరీక్షణ కంటే తనిఖీ పద్ధతి వాస్తవంగా ధృవీకరించగలదానిపై ఆధారపడి ఉండాలి. దృశ్య తనిఖీ ద్వారా స్థిరంగా తనిఖీ చేయలేని ఆవశ్యకత ఉత్పత్తి అంగీకార సమయంలో విభేదాలకు మూలంగా మారవచ్చు.
ఇది ఏమి పట్టుకుంటుంది:స్పష్టత, పారదర్శకత, అంతర్గత చేరికలు మరియు ఉపరితల నాణ్యత, డాక్యుమెంట్ చేయబడిన పరిమితులకు వ్యతిరేకంగా నియంత్రిత లైటింగ్ కింద అంచనా వేయబడతాయి.
4. శక్తి మరియు పనితీరు పరీక్ష
బాటిల్ నిండిన తర్వాత ఏమి జరుగుతుందో లేదో
గాజు సీసా నాణ్యతలో స్వరూపం ఒక భాగం మాత్రమే. బాటిల్ సరిగ్గా కనిపించినప్పటికీ, క్యాపింగ్ హెడ్ కింద, పాశ్చరైజర్ లోపల లేదా పేర్చబడిన కేస్ దిగువన విఫలమైతే దాని ఉద్దేశించిన అప్లికేషన్కు ఇప్పటికీ సరిపోదు. ఉత్పత్తులు నింపడం మరియు పంపిణీ దశలను చేరుకోవడానికి ముందు పనితీరు పరీక్ష ఈ నష్టాలను అంచనా వేయడంలో సహాయపడుతుంది.
పరీక్ష సమయంలో, నిర్వచించబడిన నమూనా పేర్కొన్న యాంత్రిక లోడ్లు, అంతర్గత ఒత్తిళ్లు లేదా ఉష్ణోగ్రత మార్పులకు లోబడి ఉంటుంది. ఫలితాలు బాటిల్ డిజైన్ మరియు దాని ఉద్దేశించిన ఉపయోగం కోసం ఏర్పాటు చేసిన అంగీకార ప్రమాణాలతో పోల్చబడతాయి.
నాలుగు టెస్టింగ్ కేటగిరీలు అనేక సాధారణ అవసరాలను కవర్ చేస్తాయి, అయినప్పటికీ అప్లికేషన్ వాటిని కోరినప్పుడు అదనపు పద్ధతులు చేర్చబడతాయి.
| పరీక్ష విధానం | టెస్ట్ కొలతలు ఏమిటి |
|---|---|
| వర్టికల్ లోడ్ లేదా కంప్రెషన్ టెస్టింగ్ | నిర్వచించిన పరీక్ష పరిస్థితులలో బాటిల్ ఎంత క్రిందికి తట్టుకోగలదు. |
| అంతర్గత ఒత్తిడి పరీక్ష | అంతర్గత ఒత్తిడికి ప్రతిఘటన, ముఖ్యంగా ఒత్తిడితో కూడిన విషయాలను ఉంచడానికి ఉద్దేశించిన సీసాల కోసం. |
| థర్మల్ షాక్ టెస్టింగ్ | పేర్కొన్న పరీక్ష పరిస్థితుల్లో వేగవంతమైన ఉష్ణోగ్రత మార్పులకు ప్రతిఘటన. |
| ఇతర నిర్దేశిత పనితీరు పరీక్షలు | అదనపు మెకానికల్ లేదా అప్లికేషన్-నిర్దిష్ట అవసరాలు క్రమంలో నిర్వచించబడ్డాయి. |
పరీక్షా పద్ధతుల ఎంపిక బాటిల్ డిజైన్, గ్లాస్ స్పెసిఫికేషన్లు, ఉద్దేశించిన అప్లికేషన్ మరియు వర్తించే అంగీకార ప్రమాణాలపై ఆధారపడి ఉంటుంది. ప్రతి సీసాకు ఒకే విధమైన పరీక్షల కలయిక అవసరం లేదు.
ఉత్పత్తి బ్యాచ్లోని ప్రతి బాటిల్ను స్వయంచాలకంగా ధృవీకరించడం కంటే పరీక్ష ఫలితాలు పరిశీలించిన నమూనాలకు వర్తిస్తాయి. నమూనా పరిమాణం మరియు ఎంపిక పరీక్ష పద్ధతిలో ముఖ్యమైన భాగాలు. ఉత్తీర్ణత నమూనా తయారీ ప్రక్రియ మరియు పరీక్షించిన ఉత్పత్తుల గురించి సమాచారాన్ని అందిస్తుంది, అయితే లాట్లోని ప్రతి యూనిట్ వ్యక్తిగతంగా పరీక్షించబడిందని రుజువుగా అర్థం చేసుకోకూడదు. కాబట్టి పరీక్ష నివేదిక నమూనా మరియు పరీక్ష నిర్వహించబడిన పరిస్థితులను గుర్తించాలి.
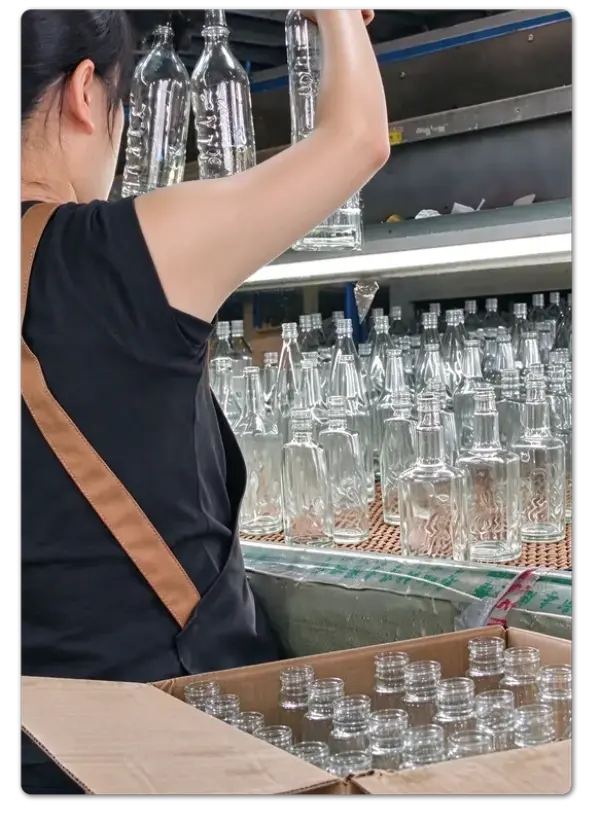 కాఠిన్యం కొలత నుండి బలం పరీక్షను వేరు చేయడం కూడా చాలా ముఖ్యం. ఈ పద్ధతులు వేర్వేరు పరికరాలను ఉపయోగిస్తాయి మరియు విభిన్న లక్షణాలను అంచనా వేస్తాయి. కాఠిన్యం ఫలితం యాంత్రిక బలం పరీక్షకు ప్రత్యామ్నాయంగా పరిగణించబడదు మరియు తనిఖీ నివేదికలు ఉపయోగించిన వాస్తవ పద్ధతిని గుర్తించాలి.
ఇది ఏమి పట్టుకుంటుంది:మెకానికల్ మరియు థర్మల్ పనితీరు సమస్యలు, అప్లికేషన్-నిర్దిష్ట పరీక్షా ప్రమాణాలకు వ్యతిరేకంగా నిర్వచించిన నమూనాలపై కొలుస్తారు.
5. ప్రీ-ప్యాకింగ్ తనిఖీ
కార్టన్ మూసివేయడానికి ముందు చివరి లుక్
ఉత్పత్తి ప్రక్రియలో ప్యాకింగ్ అనేది వన్-వే డోర్కు దగ్గరగా ఉంటుంది. సీసాలు లెక్కించబడి, అమర్చబడి, రక్షించబడి, డబ్బాల లోపల సీలు చేయబడిన తర్వాత, లోపాన్ని గుర్తించడం మరింత క్లిష్టంగా మారుతుంది. కార్టన్లను మళ్లీ తెరవడం, పరిమాణాలను సరిచేయడం మరియు ప్యాలెట్లను పునర్నిర్మించడం అవసరం కావచ్చు. ప్రీ-ప్యాకింగ్ తనిఖీ ఈ దశకు చేరుకోకుండా నాన్కన్ఫార్మింగ్ ఉత్పత్తులను నిరోధించడంలో సహాయపడుతుంది.
తనిఖీ రూపాన్ని, ఉత్పత్తి లక్షణాలు, పరిమాణం మరియు వర్తించే చోట, ఉపరితల అలంకరణ నాణ్యతను కవర్ చేస్తుంది.
అలంకరించబడిన గాజు సీసాల కోసం, తనిఖీ చెక్లిస్ట్ అదనపు అంశాలను కలిగి ఉంటుంది:
- లోగో స్థానం మరియు ప్రింట్ రిజిస్ట్రేషన్
- ఉత్పత్తి రన్ అంతటా రంగు స్థిరత్వం
- పూత ప్రదర్శన మరియు కవరేజ్
- ఉపరితల అలంకరణ నాణ్యత
- ఆర్డర్ కోసం ఇతర అలంకరణ లక్షణాలు అంగీకరించబడ్డాయి
తనిఖీ ప్రక్రియలో అలంకరణ అనేది ఒక ముఖ్యమైన భాగం ఎందుకంటే ఆమోదించబడిన డిజైన్ మరియు నాణ్యత ప్రమాణాలు సరిపోలాలి. ఉత్పత్తి అభివృద్ధి సమయంలో ప్రింటింగ్, ఫ్రాస్టింగ్, స్ప్రే కలరింగ్ మరియు చెక్కడం వంటివి సాధారణంగా పేర్కొనబడతాయి. ఉపరితల చికిత్స ఆమోదించబడిన డిజైన్లో భాగమైన తర్వాత, దాని రూపాన్ని మరియు వర్తించే సహనాలను కూడా అంగీకార ప్రమాణాలలో చేర్చాలి.
దృశ్యపరంగా ఆమోదించబడిన కానీ వ్రాతపూర్వక సహనం లేని అలంకరణ సూచన తుది తనిఖీ సమయంలో విభేదాలకు మూలంగా మారుతుంది. రంగు, స్థానం, కవరేజ్ మరియు ఆమోదయోగ్యమైన రూపాన్ని ముందుగానే డాక్యుమెంట్ చేయడం తనిఖీ ప్రక్రియను మరింత స్థిరంగా చేస్తుంది.
ప్యాకేజింగ్ కూడా చెక్లో భాగం. డివైడర్లు, ప్రొటెక్టివ్ ఇన్సర్ట్లు మరియు కార్టన్ కాన్ఫిగరేషన్లు రవాణా సమయంలో బాటిల్లు కదలిక మరియు బాటిల్-టు-బాటిల్ కాంటాక్ట్ నుండి ఎంతవరకు రక్షించబడతాయో నిర్ణయిస్తాయి. ప్యాకింగ్ టేబుల్ వద్ద ఇన్స్పెక్షన్ను పాస్ చేసే కార్టన్, దాని అంతర్గత అమరిక తగిన రక్షణను అందించనట్లయితే, రవాణాకు హాని కలిగించే అవకాశం ఉంది.
ఇది ఏమి పట్టుకుంటుంది:అట్టపెట్టెలను సీలు చేయడానికి ముందు ఉత్పత్తి అనుగుణ్యత, అలంకరణ నాణ్యత, పరిమాణం మరియు ప్యాకింగ్ సంసిద్ధత.
6. ప్రీ-షిప్మెంట్ తనిఖీ
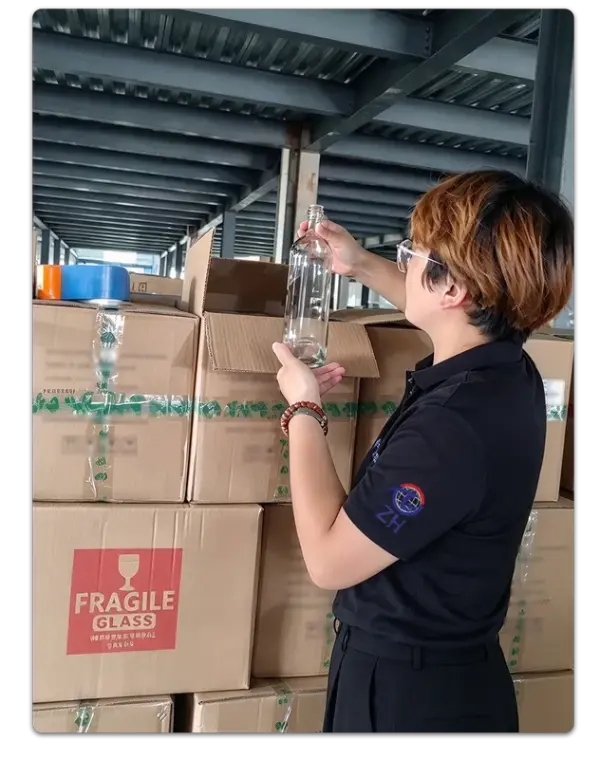 కార్టన్ని తనిఖీ చేయడానికి కార్టన్ని మళ్లీ తెరవడం
ప్రీ-షిప్మెంట్ తనిఖీ ఇప్పటికే మునుపటి నాణ్యత తనిఖీలను ఆమోదించిన ఉత్పత్తులను పరిశీలించడానికి రెండవ అవకాశాన్ని అందిస్తుంది. ఎంచుకున్న కార్టన్లు అంగీకరించిన నమూనా ప్రణాళిక ప్రకారం తెరవబడతాయి. లోపల ఉన్న సీసాలు రూపురేఖలు, కనిపించే లోపాలు, ఉత్పత్తి లక్షణాలు మరియు అలంకరణ నాణ్యత కోసం మళ్లీ తనిఖీ చేయబడతాయి. ఇన్స్పెక్టర్లు సీసాలు సరిగ్గా ఉంచబడి, రక్షించబడ్డాయని నిర్ధారించడానికి ప్యాకింగ్ అమరికను కూడా పరిశీలిస్తారు.
ఉత్పత్తులను వాటి అసలు ఉత్పత్తి స్థితి కంటే వాటి వాస్తవ షిప్పింగ్ స్థితిలో మూల్యాంకనం చేసే తనిఖీ దశ ఇది. ఇది హ్యాండ్లింగ్ డ్యామేజ్, ప్యాకింగ్ ఎర్రర్లు మరియు మునుపటి ఉత్పత్తి తనిఖీల సమయంలో ఉనికిలో లేని లోడింగ్-సంబంధిత సమస్యలను గుర్తించగలదు.
తెరవబడిన కార్టన్ల సంఖ్య ఆర్డర్ అవసరాలు, షిప్మెంట్ పరిమాణం, ఉత్పత్తి విలువ మరియు అంగీకరించిన నమూనా ప్రణాళికపై ఆధారపడి ఉంటుంది. వేర్వేరు ప్రాజెక్ట్లు వేర్వేరు నమూనా స్థాయిలను ఉపయోగించవచ్చు. ముఖ్యమైన విషయం ఏమిటంటే, తనిఖీ పద్ధతి మరియు అంగీకార ప్రమాణాలు ముందుగానే అంగీకరించబడతాయి మరియు స్థిరంగా వర్తింపజేయబడతాయి, తద్వారా షిప్మెంట్ ఆమోదం లేదా తిరస్కరణకు ఆత్మాశ్రయ తీర్పు కంటే డాక్యుమెంట్ చేయబడిన అవసరాల ద్వారా మద్దతు ఇవ్వబడుతుంది.
వస్తువులు ఇప్పటికే ప్యాక్ చేయబడి, లేబుల్ చేయబడి, పేర్చబడినప్పుడు మరియు లోడ్ కోసం వేచి ఉన్నప్పుడు ఫలితం అదనపు నియంత్రణ స్థానం.
ఇది ఏమి పట్టుకుంటుంది:ప్యాక్ చేయబడిన ఉత్పత్తులు మరియు ప్యాకేజింగ్ షరతులు, లోడ్ చేయడానికి ముందు అంగీకరించిన నమూనా ప్రణాళికకు వ్యతిరేకంగా తిరిగి తనిఖీ చేయబడ్డాయి.
తనిఖీ దృష్టి:షిప్మెంట్కు ముందు ఎంచుకున్న ప్యాక్ చేసిన ఉత్పత్తులు, కార్టన్ కండిషన్ మరియు ప్రొటెక్టివ్ ప్యాకేజింగ్ను మళ్లీ తనిఖీ చేయడం.
ఆరు తనిఖీలు, ఒక వ్యవస్థ
ఫిల్లింగ్ లైన్కు చేరుకునే బాటిల్ ఆరు రకాల తనిఖీలను ఆమోదించింది
ప్రతి తనిఖీ వేరే ప్రశ్నకు సమాధానం ఇస్తుంది. బాటిల్ సరిగ్గా కనిపిస్తుందా? దాని కొలతలు సహనంలో ఉన్నాయా? గ్లాస్ ఆప్టికల్గా శుభ్రంగా ఉందా? ఇది దాని ఉద్దేశించిన సేవా పరిస్థితులను తట్టుకోగలదా? ఆమోదించబడిన డిజైన్తో అలంకరణ సరిపోతుందా? ప్యాకింగ్ సమయంలో ఉత్పత్తి రక్షించబడిందా?
ఏ ఒక్క దశ ఈ అవసరాలన్నింటినీ కవర్ చేయదు మరియు తనిఖీ దశలు ఒకదానికొకటి భర్తీ చేయలేవు. అట్టపెట్టెలో సీసాని మూసివేసే సమయానికి, ఉత్పత్తి లోపాలను సరిదిద్దడానికి చాలా అవకాశాలు ఇప్పటికే గడిచిపోయాయి. అందుకే తయారీ ప్రక్రియలో ముందుగా నిర్వహించే తనిఖీలు రవాణాకు ముందు తుది తనిఖీల వలె ముఖ్యమైనవి.
సిస్టమ్ యొక్క ప్రభావం స్పష్టంగా డాక్యుమెంట్ చేయబడిన అంగీకార ప్రమాణాలపై ఆధారపడి ఉంటుంది. గాజు తనిఖీలో ఆమోదయోగ్యమైన బబుల్ పరిమాణాలు, అచ్చు సీమ్ దృశ్యమానత, ఉపరితల లోపాలు మరియు నమూనాలో అనుమతించబడిన లోపభూయిష్ట బాటిళ్ల సంఖ్య గురించి ఆచరణాత్మక నిర్ణయాలు ఉంటాయి. ఈ అవసరాలు డెలివరీ తర్వాత మొదటిసారి చర్చించకుండా ఉత్పత్తి ప్రారంభించే ముందు కస్టమర్ మరియు సరఫరాదారు మధ్య ఏకీభవించబడాలి.
ప్రాజెక్ట్-నిర్దిష్ట తనిఖీ ప్రమాణాలను డాక్యుమెంట్ చేసే మరియు ఆమోదించబడిన సూచన నమూనాలను కలిగి ఉండే సరఫరాదారులు మరింత స్థిరమైన నాణ్యతా ప్రమాణాలను నిర్వహించగలరు మరియు ఉత్పత్తి అంగీకార సమయంలో విభేదాలను తగ్గించగలరు. అనుకూలీకరించిన కోసంగాజు మద్యం సీసాప్రాజెక్టులు, సీసా ఆకారం, గాజు స్పష్టత, ఉపరితల చికిత్స మరియు అలంకరణ అన్నీ తుది వివరణలో భాగంగా ఉన్నప్పుడు ఈ వివరాలు చాలా ముఖ్యమైనవి.
ఈ తనిఖీ నిర్మాణం ఒక తయారీదారుకు ప్రత్యేకమైనది కాదు. ఇది గ్లాస్ కంటైనర్ పరిశ్రమలో ఉపయోగించే ఒక ఆచరణాత్మక విధానాన్ని ప్రతిబింబిస్తుంది: ఉత్పత్తి యొక్క వివిధ దశలలో లోపాలు సంభవించవచ్చు మరియు వేర్వేరు పాయింట్ల వద్ద ఉంచబడిన తనిఖీలు ఒకే తుది తనిఖీని కోల్పోయే సమస్యలను గుర్తించడంలో సహాయపడతాయి.
HYT ప్యాకేజింగ్ ఈ బహుళ-దశల తనిఖీ విధానాన్ని అనుసరిస్తుంది, తనిఖీ ప్రాధాన్యతలు సీసా రూపకల్పన, తయారీ ప్రక్రియ మరియు ఉద్దేశించిన అప్లికేషన్ ద్వారా నిర్ణయించబడతాయి.
గ్లాస్ బాటిల్ సరఫరాదారుని మూల్యాంకనం చేసే కస్టమర్లకు, మరింత ఉపయోగకరమైన ప్రశ్న కేవలం ఎన్ని తనిఖీలు నిర్వహించబడుతుందనేది కాదు, కానీ ప్రతి తనిఖీకి స్పష్టమైన, డాక్యుమెంట్ చేయబడిన అంగీకార ప్రమాణాలు ఉన్నాయా అనేది. అస్పష్టమైన పరిమితులతో కూడిన ఆరు చెక్లు నిర్దిష్ట ప్రమాణాలు, నిర్వచించబడిన నమూనా పద్ధతులు మరియు ఆమోదించబడిన రిఫరెన్స్ శాంపిల్స్తో మద్దతిచ్చే తక్కువ సంఖ్యలో చెక్ల కంటే తక్కువ హామీని అందిస్తాయి.
సంబంధిత వార్తలు
- ప్రీమియం స్పిరిట్స్ ప్యాకేజింగ్ కోసం సిరామిక్ రూస్టర్ విస్కీ డికాంటర్ బాటిల్ ఎందుకు సరైన ఎంపిక
- ఎందుకు 750ml Arizona రౌండ్ గ్లాస్ స్పిరిట్ బాటిల్ ప్రీమియం స్పిరిట్స్ ప్యాకేజింగ్ కోసం ఒక అద్భుతమైన ఎంపిక
- కొత్త కస్టమ్ వోడ్కా గ్లాస్ బాటిల్: నార్త్ అమెరికన్ స్పిరిట్స్ బ్రాండ్ కోసం HYT ప్యాకేజింగ్
- ఆధునిక పానీయాల ప్యాకేజింగ్ కోసం హ్యాండిల్తో కూడిన 1.75L గ్లాస్ లిక్కర్ జగ్ ఎందుకు స్మార్ట్ ఛాయిస్
- HYT ప్యాకేజింగ్ తక్కువ-కార్బన్ పానీయాల బ్రాండ్లకు మద్దతు ఇవ్వడానికి కొత్త లైట్వెయిట్ ఫ్లింట్ గ్లాస్ స్పిరిట్స్ బాటిల్ లైన్ను ప్రారంభించింది
- బార్ టాప్ కార్క్తో కూడిన లాంగ్ నెక్ బెల్లిసిమా గ్లాస్ లిక్కర్ బాటిల్ మీ పానీయ బ్రాండ్ను ఎలా ఎలివేట్ చేస్తుంది
నాకు సందేశం పంపండి
కొత్త ఉత్పత్తులు



వార్తల సిఫార్సులు